Guía Técnica de Termoformado Acrílico
La limpieza del taller es realmente una de esas cosas que separa las piezas buenas de las chatarra. Toda el área de termoformado debe permanecer absolutamente limpia en todo momento. Incluso un poco de polvo o pelusa en el aire aparecerá como defectos en la superficie acabada.
¿Qué es realmente el termoformado?
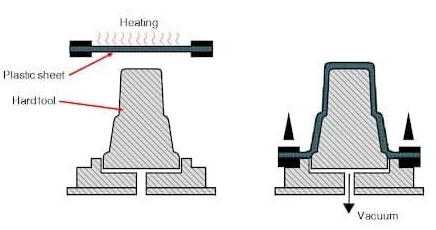
Termoformado significa calentar una lámina de plástico hasta que esté suave y gomosa, luego darle forma sobre un molde con vacío, presión o fuerza mecánica. Puede ser cualquier cosa, desde un tipo que lo hace a mano en un pequeño taller hasta una línea totalmente automatizada que procesa miles de piezas al día.

Por qué la gente todavía elige el termoformado
En comparación con el moldeo por inyección o el moldeo por soplado, el termoformado tiene algunas ventajas muy reales:
- Las presiones de formación son ridículamente bajas: a menudo, solo unos pocos psi.
- Puedes hacer piezas realmente grandes sin gastar una fortuna.
- El molde casi no ve fuerza, por lo que puedes hacerlo con materiales baratos (madera, yeso, resina, resina, aluminio) lo que sea que funcione.
- El tiempo de entrega de herramientas se mide en días o semanas, no en meses. Es por eso que casi todos los prototipos,-modelos de ferias comerciales o piezas de tiradas cortas-están termoformados.
Por supuesto, una vez que se superan aproximadamente entre 10.000 y 20.000 piezas, el moldeo por inyección suele ganar en términos de -precio- de pieza. Aquí hay una comparación de costos-del mundo real que me dio una tienda para una pieza típica-de complejidad media:
| Proceso | Costo de herramientas | 500 piezas | 5.000 piezas | 10.000 piezas | 20.000 piezas |
|---|---|---|---|---|---|
| Formación de presión | ~$5,000 | $16.66 | $6.95 | $6.40 | $6.10 |
| moldeo por inyección | ~$37,500 | $78.07 | $10.37 | $6.53 | $4.65 |
Puedes ver dónde ocurre el cruce.
Diferencias materiales que realmente importan
El acrílico fundido tiene un peso molecular muy alto: se resiste cuando intentas estirarlo, pero retiene bien el calor y no se hunde tanto en el horno.
El acrílico extruido tiene un peso molecular más bajo: fluye maravillosamente, proporciona detalles-nítidos, pero es mucho más sensible al calentamiento desigual. Si un lado se calienta más que el otro, lo verás inmediatamente en la pieza terminada.
Cosas en las que debe pensar al diseñar la pieza
Solo obtienes detalles finos en el lado-de contacto del molde. El otro lado es siempre la superficie "libre".
El acrílico se mueve mucho con la temperatura, por lo que cualquier tolerancia más estricta que ±0,020" debe indicar "a 70 grados F" o cualquier temperatura a la que se refiera.
Coloque al menos una corriente de aire de 5 grados en todas partes: cuanto más, mejor.
Las esquinas cerradas son el enemigo. Cada esquina debe tener un radio. Cuanto mayor sea el radio, más uniforme será el espesor de la pared y menor será la tensión moldeada.
Los embutidos profundos necesitan un conformado en varias-etapas (tapón, ondulación, cierre-back, etc.). Las cosas poco profundas se pueden hacer con simple vacío o presión.
El espesor de la pared siempre se adelgaza a medida que se profundiza. Si no-estiras previamente la hoja, las paredes laterales pueden quedar finas-como el papel mientras que el borde se mantiene grueso.
Notas de diseño de moldes de años de hacer esto
Materiales de molde que realmente utilizamos:
Prototipos → madera, MDF, yeso, tablero de resina, tablero de herramientas epoxi
Producción → aluminio fundido para 1000 a 10 000 piezas, aluminio/acero mecanizado o refrigerado por agua-para tiradas más largas.
Acabado de la superficie: liso es bueno, espejo es malo (atrapa aire). La mayoría de nosotros usamos una explosión de perlas ligeras-o una textura EDM muy fina. Si el cliente quiere cuero o pelo, simplemente lo grabamos en el molde.
Agujeros de vacío: las mismas reglas que todos olvidan:
- El diámetro del agujero nunca es mayor que el espesor de la lámina.
- Siempre perfore-hacia atrás con una broca de ¼ a ⅜" aproximadamente a 0,090" de la superficie
- Muy pocos agujeros → piel de ballena o formación incompleta
- Demasiados o demasiado grandes → pequeños hoyuelos que no puedes pulir
Temperatura del molde: manténgala alrededor de 190 grados F (88 grados). Moho frío=marcas de escalofríos y estrés loco. Molde caliente=esperas una eternidad a que se enfríe la pieza.
Moldes masculino vs femenino – recuerda:
Molde macho → material más grueso en la parte inferior, delgado en el borde
Molde femenino → más grueso en el borde, más delgado en la parte inferior
Elige según dónde necesites el material.

Sistemas de vacío y presión (las cosas en las que normalmente se escatima)
Realmente desea entre 28 y 30 inHg en la cara del molde. Cada codo de 90 grados que pueda eliminar vale dinero real en tiempo de ciclo.
Lado de presión: el 99% de las piezas se fabrican a 20-50 psi. Sólo los trabajos con detalles realmente profundos o-nítidos alcanzan entre 100 y 150 psi. El aire debe estar -seco y libre de aceite-.
Pre-secado
La lámina extruida casi nunca la necesita. Si ha estado en un almacén húmedo durante meses, tírelo al horno a 176 grados F durante un día. Hoja fundida – básicamente nunca la seque.
Reprimición
Las abrazaderas frías son la causa número uno de correas y no-tirones en los bordes. Calentar los marcos de las abrazaderas. En serio.
Temperaturas de formación típicas que realmente utilizamos:
| Material | rango de formación | Temperatura de eliminación segura | Temperatura habitual del molde |
|---|---|---|---|
| Acrílico extruido | 290 a 320 grados F | 185 grados F | ~190 grados F |
| Acrílico fundido | 340 a 380 grados F | 185 grados F | ~190 grados F |
Calefacción: sigue siendo el paso más importante
Hoja delgada (< 4 mm) → double-sided quartz infrared, fast and beautiful.
Hoja gruesa o piezas ópticas → horno de convección de aire-forzado, punto. Si intenta calentar-una lámina fundida de 6 mm con infrarrojos, se formarán ampollas en la superficie mucho antes de que el núcleo esté lo suficientemente caliente.
Tiempos de calentamiento difíciles con buen cuarzo doble a una temperatura del calentador de ~1200 grados F:
| Espesor | Tiempo (ambos lados chocan) |
|---|---|
| 3 milímetros | 90-120 segundos |
| 6 milímetros | 4-5 minutos |
| 9-10 milímetros | 8 a 11 minutos |
| 12 milímetros | 12 a 16 minutos |
Métodos de formación que realmente utilizamos todos los días
Piezas poco profundas → vacío recto o formación a presión
Extracción media → tapón-presión de asistencia
Embutición profunda → ola + tapón o cierre-back + tapón (la mejor distribución de espesor que se puede comprar con dinero)
Piezas ópticas →-sopladas o al vacío-libres-se hunden formando un anillo, sin marcas de herramientas.
Enfriamiento
No te apresures. Enfríe ambos lados de manera uniforme hasta que la pieza alcance al menos menos de 150 grados F antes de sacarla del molde. Coloque una manta de fieltro gruesa sobre las partes gruesas para que un lado no se enfríe más rápido y bloquee la tensión.
Contracción: sucederá
La lámina extruida se contrae hasta un 3 % en la dirección de la máquina y, en realidad, crece aproximadamente un 0,5 % en sentido transversal.
La lámina fundida se encoge entre un 1,5% y un 2% en ambos sentidos.
Siempre ejecute primero una prueba en blanco y mida en caliente, luego ajuste el tamaño del blanco.
Después de formar
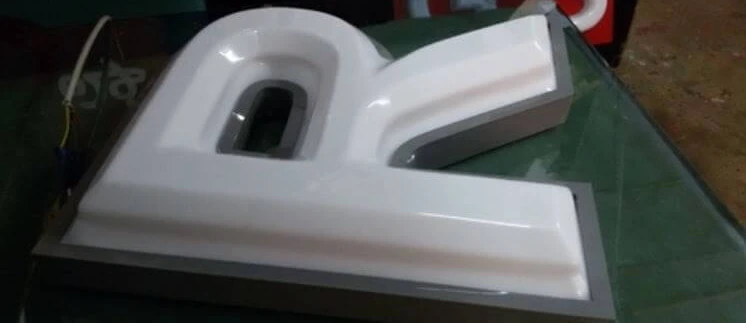
Recorta como quieras: troquelado en-línea si te lo puedes permitir, CNC de 5 ejes o mesa fresadora si no puedes.
Recueza todo lo que vaya a exponerse a solventes, alcohol o condiciones climáticas exteriores: . 175–180 grados F durante aproximadamente 1 hora por mm de espesor, y enfría a no más de 25 grados F/hora. Es la diferencia entre una pieza que dura 6 meses y otra que dura 15 años.