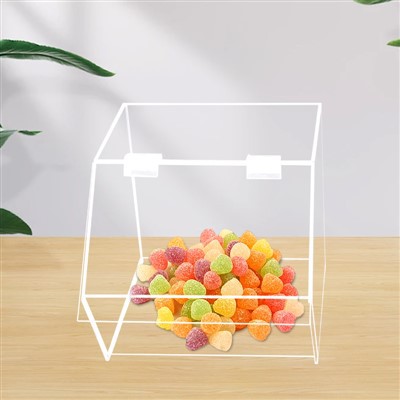
¿Qué hace que el corte por láser sea ideal para pantallas acrílicas?
Una guía completa sobre el arte y la ciencia del corte por láser de acrílico para aplicaciones de visualización de alta-calidad.

El acrílico corta como mantequilla bajo un láser. No literalmente mantequilla-más bien mantequilla congelada si lo haces bien-pero el punto es válido. He cortado miles de piezas de exhibición a lo largo de los años y todavía no he encontrado nada que iguale el corte por láser en cuanto a la combinación de calidad de borde, velocidad y flexibilidad de diseño que se obtiene con la lámina acrílica fundida.
Lo que la mayoría de la gente extraña: no todo el acrílico es igual. El acrílico fundido (-elemento celular) corta maravillosamente y le brinda ese borde pulido-llamado que todos desean. ¿Acrílico extruido? Historia completamente diferente. Lo probé una vez en un trabajo urgente porque el proveedor se quedó sin lámina fundida.-Los bordes salieron turbios, marcas de tensión por todas partes, y tuve que pulir-a mano 200 piezas. Nunca más.
Acrílico fundido versus extruido: la diferencia fundamental
Acrílico fundido
Se elabora vertiendo metacrilato de metilo líquido entre placas de vidrio.
El proceso de curado lento (horas) crea una estructura molecular uniforme
Estrés interno mínimo
Cortes limpios con bordes transparentes-pulidos al fuego.
Transmisión de luz uniforme, ideal para retroiluminación
Mayor costo pero calidad superior para pantallas
Acrílico extruido
Empujado a través de un troquel mientras está fundido
Producción más rápida pero las cadenas moleculares se alinean en la dirección de extrusión
Contiene tensiones internas del proceso de fabricación.
Cortes con bordes turbios y ásperos y líneas de tensión visibles.
Transmisión de luz desigual, deficiente para la retroiluminación
Costo más bajo, pero inaceptable para pantallas de alta-calidad
"Probé esto específicamente: compré láminas de 600 x 600 mm de ambos tipos del mismo proveedor, corté patrones idénticos en ambas. Bordes fundidos: claros, lisos, ligeramente pulidos con llama. Bordes extruidos: turbios, líneas de tensión visibles, textura rugosa. Ambos cortan con parámetros idénticos. La estructura del material es la diferencia, no el proceso de corte".

Hoja de acrílico fundido

Borde acrílico extruido
Por qué el acrílico responde tan bien a los láseres de CO2
El espectro de absorción. Los láseres de CO2 emiten una longitud de onda de 10,6 micrones, justo en el punto óptimo donde el PMMA (polimetilmetacrilato-así es el nombre químico del acrílico) absorbe energía de manera eficiente. No reflejas el haz como lo harías con el aluminio desnudo, ni lo transmites como el vidrio normal. El material se calienta exactamente en el lugar donde incide el rayo, se funde limpiamente y vaporiza el exceso. La física juega a tu favor por una vez.
Compare eso con el policarbonato. La PC también absorbe a 10,6 micrones, pero es un termoestable que se carboniza en lugar de derretirse limpiamente. Obtendrá bordes quemados de color marrón, residuos de humo y tendrá que funcionar mucho más rápido con menos potencia para minimizar la decoloración. Para trabajos de exhibición donde la calidad de los bordes es importante, no es-un comienzo a menos que estés pintando los bordes de todos modos.
La calidad del haz es más importante de lo que la mayoría de los operadores creen. Valor M²-qué tan cerca está su haz del gaussiano ideal-afecta directamente la calidad de corte. Un tubo barato con M² de 1,8 ofrece un corte más ancho y bordes más ásperos que un buen tubo sellado con M² de 1,1.


Comparación de calidad del haz
| Calidad del haz (M²) | Tipo de tubo | Ancho de ranura | Calidad de borde | Costo |
|---|---|---|---|---|
| 1.1 (ideal) | Tubo sellado de alta-calidad | 0,25 mm | Excelente - claro, suave | $2200 |
| 1.8 (pobre) | Tubo de vidrio económico | 0,4 mm | Aceptable - ligera rugosidad | $800 |
Consejo profesional: Probé esto específicamente: la misma máquina, los mismos parámetros, cambié el tubo. El ancho de la ranura pasó de 0,4 mm a 0,25 mm y la claridad de los bordes mejoró notablemente. Es un tubo de $800 versus un tubo de $2200, y sí, puedes ver la diferencia.
Los parámetros de los que nadie te habla
La configuración de energía es solo el comienzo. Todo el mundo se centra en los vatios: 60 W, 80 W, 100 W, lo que sea. Pero el verdadero control proviene de la velocidad, la frecuencia y cómo las combinas.

| Material | Espesor | Fuerza | Velocidad | Frecuencia | Asistencia aérea |
|---|---|---|---|---|---|
| Acrílico fundido | 3mm | 70% | 15 mm/s | 5000Hz | 0,8 barras |
| Acrílico fundido | 6mm | 80% | 6 mm/s | 4000Hz | 1,0 barra |
| Acrílico fundido | 10mm | 90% | 2 mm/s | 3000Hz | 1,2 barras |
La frecuencia importa
La frecuencia importa porque estás pulsando el haz, y una frecuencia más alta significa más pulsos por milímetro de corte. Más pulsaciones=borde más suave pero también más acumulación de calor. Demasiado alto y volverás a derretirte en el corte.
Probé 20 kHz una vez porque en alguna publicación del foro decía que daba "mejores resultados". Sí, mejor si te gusta el acrílico fundido que se vuelve a soldar detrás del corte. Volvió a 5kHz, el problema desapareció.
Presión de asistencia de aire
0,8 bar a través de una boquilla de 2 mm, apuntando ligeramente detrás del punto focal. No en el manual. Descubrí esto mediante prueba y error cuando seguía teniendo flashbacks-es decir, cuando el aire auxiliar rebota en el material y sopla el acrílico vaporizado de regreso a la superficie superior, dejando residuos.
Incline la boquilla 15 grados hacia atrás desde la vertical, de repente no más retroceso. Me tomó tres meses darme cuenta de eso.
Configuración de parámetros de muestra

La calidad del borde tiene que ver con la gestión térmica
El borde "pulido-a la llama" que todos desean proviene del acrílico que se derrite y la tensión superficial lo suaviza a medida que se solidifica nuevamente. Es por eso que el acrílico fundido funciona y el extruido no-el molde tiene una orientación molecular uniforme, el extruido tiene tensiones internas del proceso de extrusión que aparecen como marcas de tensión cuando lo calientas.
La posición del punto focal lo cambia todo. La mayoría de la gente se centra exactamente en la superficie del material. Me enfoco 1 mm por debajo de la superficie para cualquier cosa que tenga más de 5 mm de espesor. Le da un corte un poco más ancho en la parte superior, pero el borde inferior sale más limpio y se carboniza menos en la superficie posterior.
Para las piezas de exhibición en las que miras los bordes, el corte superior no importa.-De todos modos, lo pulirás si te importa tanto.


Mala calidad del borde (extruido)

Excelente calidad de borde (fundido)
El espesor importa de forma no-lineal

El acrílico de 3 mm corta a 15 mm/s, el de 6 mm necesita 6 mm/s, el de 10 mm necesita 2 mm/s. No es lineal porque la conducción térmica comienza a dominar-cuanto más grueso es el material, más calor se conduce antes de que el haz pueda vaporizar el material por completo. Terminan necesitando desproporcionadamente más energía.
Una vez tuve un proyecto: bloques acrílicos de 20 mm para una exhibición en un museo. No se pudo cortar de una sola pasada.-El láser alcanza un máximo de entre 12 y 15 mm según la máquina. Tuve que voltear la pieza y cortar por ambos lados, encontrándose en el medio. Si miras de cerca, puedes ver la línea de unión, pero bajo la iluminación de la pantalla nadie se da cuenta. Le mencioné esto al cliente de antemano y estuvo de acuerdo. Mejor que intentar fresarlo y dejar marcas de herramientas por todas partes.
Restricciones de diseño que no son obvias
Tamaño mínimo de característica
El tamaño mínimo de la característica es aproximadamente 2 veces el ancho de su corte si desea que sobreviva al manejo. Mi corte de 0,25 mm significa que 0,5 mm es técnicamente posible, pero cualquier cosa de menos de 1 mm tiende a romperse durante la limpieza o el montaje.
Hice una serie de intrincados patrones de copos de nieve una vez-conexiones de 0,6 mm entre elementos: se perdió un 30 % por rotura con solo sacarlos de la cama. Rediseñado con mínimos de 1,2 mm, cero fallas.
Esquinas interiores
Las esquinas interiores siempre tienen un radio igual al ancho de la sangría. No se pueden obtener esquinas afiladas de 90 grados porque la viga es redonda. Si necesita una esquina cuadrada para una pestaña-y-junta de ranura, debe diseñar la ranura sobredimensionada o limar las esquinas manualmente.
Para trabajos de exhibición, generalmente no es un problema-la mayoría de los diseños funcionan bien con esquinas con un radio de 0,2 mm. Pero para ajustes mecánicos de precisión, sí importa.
Profundidad de grabado
Puede grabar en trama-acrílico para obtener detalles de la superficie, pero la profundidad práctica puede ser de 0,3-0,5 mm antes de comenzar a obtener resultados inconsistentes. La distribución de energía en el área grabada no es perfectamente uniforme: los bordes tienden a recibir más energía que el centro.
Aparece como una profundidad desigual en grandes áreas rellenas. Ejemplo real: hice un lote de credenciales con fondos rellenos de trama-. El centro de cada insignia tenía una profundidad de 0,15 mm y los bordes tenían 0,3 mm. Parecía terrible.
Orden de corte
Si está haciendo una hoja con muchos recortes, corte los detalles interiores primero y los cortes estructurales al final. De lo contrario, la hoja pierde rigidez a mitad de camino y comienza a deformarse por el calor, lo que altera la altura focal para los cortes restantes.
Aprendí esto de la manera más difícil en un trabajo con 50 orificios pequeños en una placa de respaldo delgada.-Corte el perímetro primero, la hoja se enrolló durante el corte del orificio y el enfoque se desvió 3 mm al final. La mitad de los hoyos estaban en mal estado. Se invirtió el orden de corte, problema resuelto.

Consejos de diseño para bordes limpios
Corte vectorial
El corte vectorial siempre supera al ráster en cuanto a bordes. El modo ráster es para grabar superficies, no para cortar. El modo vectorial sigue el contorno a velocidad y potencia constantes-mucho más limpio.
Dirección de corte
La dirección del corte afecta ligeramente la calidad de las esquinas. Los cambios bruscos de dirección provocan una ligera desaceleración, lo que significa que se vierte más energía en la curva, lo que puede provocar un sobrecalentamiento.
Fijación de piezas
Para piezas pequeñas o material delgado de menos de 2 mm, necesita sujetadores o la pieza puede desplazarse a mitad del corte debido a la presión del aire. Los sujetadores magnéticos-funcionan bien para láminas delgadas.
Consideraciones de producción
Eficiencia de anidamiento
La eficiencia del anidamiento determina el costo del material. La lámina acrílica cuesta-$85 por una lámina de 4'x8' de 3 mm fundida de nuestro proveedor. Cada centímetro cuadrado que desperdicias es dinero perdido.
Un buen software de anidamiento le permite utilizar entre un 85% y un 90% del material en trabajos complejos. ¿Mal anidamiento o colocación perezosa de las piezas? 65-70% de utilización y de repente estás perdiendo entre 25 y 30 dólares por hoja.
Ejemplo real: Un pasante hizo el anidamiento una vez sin verificarlo. Dejó espacios de 40 mm entre las piezas "por seguridad". Perdió el 15% del área de la hoja a nada. Le mostré cómo anidar con espacios de 5 mm.-Recuperé ese 15 %. En un trabajo de 200 hojas, se ahorran $2,550.

Tiempo de ciclo frente a calidad del borde

Hice algunos estudios de tiempo: 15 mm/s me da un ciclo de 12-minutos para una pieza de exhibición típica. 25mm/s lo reduce a 7 minutos, pero luego tengo que dedicar 10 minutos a pulir los bordes a mano. Las matemáticas son obvias, pero la gente todavía aboga por un "recorte más rápido" sin considerar la mano de obra.
Estructura de costos
Costo de materiales
El 40-50% del costo del trabajo para la mayoría de los trabajos de exhibición. 3mm de acrílico fundido transparente cuesta alrededor de $85 por hoja de 4x8; se obtienen quizás de 6 a 8 piezas de exhibición típicas por hoja. Llámelo costo de material de $ 12-15 por pieza.
Tiempo de máquina
Calculado dividiendo la longitud de corte por la velocidad, más el tiempo de preparación. La pieza de exhibición típica tiene quizás 2 metros de recorrido de corte. Son 133 segundos de corte, llámelos 3 minutos con la configuración. A $60/hora por tiempo de máquina, eso es $3 por pieza.
Costo laboral
La variable que todos subestiman. Preparación de materiales, limpieza post-proceso, control de calidad, embalaje. Figura 5 minutos por pieza mínimo. Con un costo de mano de obra de $25 por hora, eso equivale a $2,08 por pieza.
Costo total: $12 material + $3 máquina + $2 mano de obra=$17 por pieza. Vender por $45-60 dependiendo de la complejidad y el cliente.
¿Qué sale mal?
Astillas en las esquinas
Ocurre cuando estás cortando demasiado rápido o el material tiene tensión interna. La viga termina el corte pero el choque térmico rompe la esquina. Por lo general, una astilla de 1 a 2 mm, pero arruina la pieza.
Atrás-Carbonización superficial
Sucede en material grueso cuando sale el láser. La asistencia de aire expulsa el material vaporizado hacia el fondo, pero una parte se condensa en la superficie posterior como residuo oscuro.
Solución:
Los depósitos de acrílico vaporizado en la lente de enfoque reducen la transmisión de potencia y hacen que el punto focal sea más grande y menos definido. No notas inmediatamente-los recortes simplemente empeoran progresivamente a lo largo de unos días.
Cambio de piezas
Para piezas pequeñas o material delgado de menos de 2 mm, necesita sujetadores o la pieza puede desplazarse a mitad del corte debido a la presión del aire.
Comparación con otros métodos de corte
| Método | Mejor para | Calidad de borde | Complejidad | Costo | Publicar-procesamiento |
|---|---|---|---|---|---|
| Corte por láser | Formas complejas, espesor fino a medio. | Excelente (pulido-llamado) | Alto (diseños complejos) | Medio | Mínimo |
| Corte de enrutador | Material grueso, cortes rectos. | Bueno (marcas de herramientas) | Medio | Bajo a Medio | Se requiere pulido |
| Corte de sierra | Solo lineas rectas | Regular (líneas de corte visibles) | Bajo | Bajo | Se requiere lijado |
| Chorro de agua | material muy grueso | Bueno (acabado mate) | Alto | Alto | Se requiere pulido |
| Cuchillo CNC | material muy fino | Justo | Medio | Medio | Acabado de bordes |
Consideraciones sobre el equipo
Vida útil del tubo
Tamaño de la máquina
La extracción es obligatoria
El acrílico vaporizado es un irritante desagradable-respiratorio, cubre todo con residuos pegajosos y huele fatal. Necesita una extracción mínima de 800 CFM en el cabezal de corte, con ventilación exterior.
Utilizo un ventilador centrífugo en línea (Soler & Palau TD-200), 940 CFM, conducto de 4". Mantiene el área de trabajo despejada y no respira vapores de polímero en todo el día.
Algunas personas gastan poco dinero y usan un extractor de aire para el baño de 120 CFM, completamente inadecuado. Humo visible en el área de trabajo, quejas de otras personas en el edificio. No seas esa persona.

Lo que le diría a alguien que empieza
Selección de materiales
Compre acrílico fundido, no extruido, a menos que el costo sea absolutamente crítico y la calidad de los bordes no importe. Pruebe minuciosamente sus parámetros antes de la producción.-El material de diferentes proveedores se corta de manera diferente incluso si es todo "acrílico fundido". Documente sus configuraciones para cada tipo de material y espesor.
Invertir en extracción
No gastes dinero. Tus pulmones no son reemplazables y los vapores acrílicos arruinarán tu día sin una ventilación adecuada. Considere los $500-600 por un sistema de extracción real, simplemente hágalo.
Mantener la máquina
Semanalmente: revise la lente, limpie los espejos, inspeccione la boquilla de asistencia de aire. Mensualmente: revise la tensión de la correa, lubrique los rieles lineales, verifique la alineación de la viga. Anualmente: reemplace los espejos, reemplace el tubo si se acerca el final de su vida útil. Saltarse el mantenimiento le cuesta mucho más en cortes fallidos y tiempo de inactividad que el mantenimiento en sí.
Comience simple
Comience con geometrías simples y avance. No salte directamente a piezas anidadas complejas con características de 0,5 mm. Corte cuadrados y círculos, mida el ancho de la ranura, verifique la calidad del borde y ajuste sus parámetros. Luego pruebe con curvas, luego con formas complejas y luego con anidamientos ajustados. Caminar antes de correr, etc.
Comprobar altura focal
Verifique la altura focal antes de cada trabajo. He estado haciendo esto durante años y todavía verifico manualmente la posición del punto focal con un alfiler antes de comenzar un corte. Toma 10 segundos, evita el problema de "¿por qué toda esta hoja se cortó como basura" cuando te das cuenta de que estuviste 5 mm desenfocado todo el tiempo.
Documentar todo
Mantenga un registro de los parámetros que funcionan para diferentes materiales y espesores. Tenga en cuenta qué proveedores proporcionan material de mejor calidad. Realice un seguimiento de los tiempos de trabajo y el uso de materiales para refinar sus costos. La documentación convierte la experiencia en un éxito repetible.
"Eso es prácticamente todo para el corte por láser de pantallas acrílicas. Funciona muy bien si combina el material con el proceso y marca sus parámetros. Corta limpio, luce profesional y más rápido que cualquier alternativa para formas complejas. Simplemente no espere que sea necesario-sin intervención-los buenos resultados necesitan atención al detalle y un mantenimiento adecuado".
Ejemplos de pantallas acrílicas

Soporte de exhibición
Intrincado soporte de exhibición de acrílico-cortado con láser con bordes-pulidos a la llama y ensamblaje preciso de lengüetas-y-ranuras. Perfecto para exhibición de productos minoristas.

Tablero de exhibición de productos
Tablero de exhibición acrílico personalizado con marca-grabada con láser y ranuras cortadas con precisión para exhibir productos. El material transparente permite un uso versátil en cualquier entorno.

Vitrina
Vitrina de acrílico-de alta gama con-uniones de precisión cortadas con láser y bordes pulidos. Ideal para exhibiciones de museos o artículos minoristas de alto-valor.